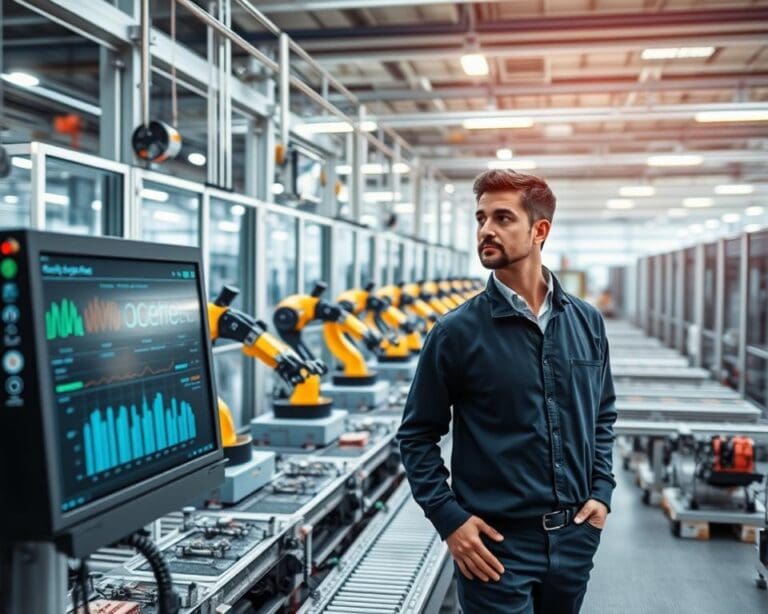
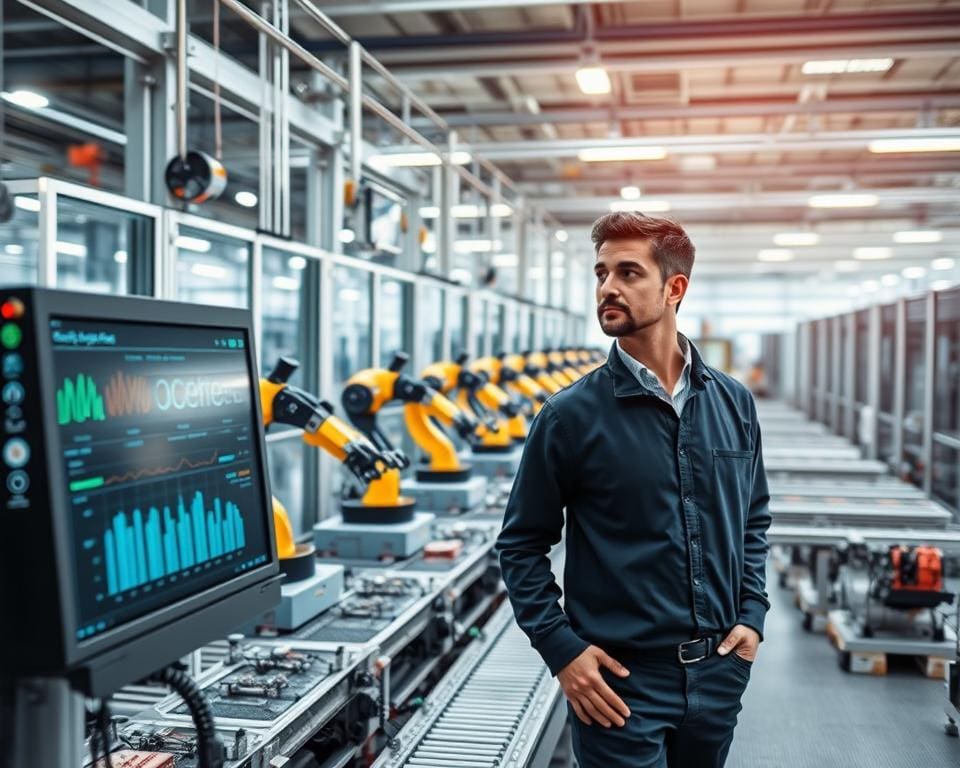
Een geautomatiseerde productielijn zet grondstoffen stap voor stap om in een eindproduct. Sensoren meten wat er op de productievloer gebeurt. Een PLC verwerkt die signalen en stuurt machines aan wanneer dat nodig is.
Bij PLC automatisering vormt de PLC de schakel tussen het fysieke proces en de besturingssoftware. Invoer- en uitvoermodules brengen signalen samen. Actuatoren voeren daarna opdrachten uit, bijvoorbeeld door een transportband, klep of robotarm te bewegen.
Een lijn bestaat meestal uit sensoren, een PLC, machines en een HMI. Voor extra inzicht kun je ook een SCADA- of MES-systeem gebruiken. De PLC ontvangt continu meetwaarden en statussignalen. Daarna vergelijkt de PLC-besturing deze informatie met vooraf ingestelde voorwaarden.
Is een product op de juiste plek aangekomen? Dan kan de PLC de volgende stap starten. Ontbreekt een onderdeel, dan stopt het proces of volgt er een melding. Zo ondersteunt industriële automatisering een vaste werkwijze en snelle reactie op afwijkingen.
Voor jou als producent levert productieautomatisering een constante productkwaliteit en minder handmatige handelingen op. Ook wordt het proces beter meetbaar. Dat past bij slimme productie, waarin monitoring en betrouwbare data een steeds grotere rol spelen.
Een goed ontworpen lijn draait echter niet alleen snel. De installatie moet ook veilig, onderhoudbaar en flexibel zijn. Zo kun je eenvoudiger wisselen van product of inspelen op nieuwe productie-eisen. In de volgende delen volgen we de volledige keten: van de eerste sensormeting tot de aansturing en controle van de machine.
PLC automatisering als basis van een slimme productielijn
In een geautomatiseerde productielijn vormen industriële sensoren de schakel tussen de machine en de besturing. Ze zetten een fysieke toestand om in een elektrisch signaal. Een PLC gebruikt die informatie voor snelle en vaste beslissingen. Zo ontstaat een stabiele basis voor PLC besturing en industriële machinebesturing.
Welke rol sensoren spelen in het productieproces
Processensoren meten waarden zoals druk, temperatuur en niveau. Detectiesensoren herkennen een product, onderdeel of beweging. Een foto-elektrische sensor ziet een object met een lichtstraal. Een temperatuursensor bewaakt warmte in een oven of installatie. Een positiesensor controleert of een onderdeel op de juiste plek staat.
Een naderingssensor detecteert metaal zonder contact. Encoders meten de snelheid of positie van een as. Deze signalen helpen bij kwaliteitscontrole, materiaalbewaking en foutdetectie. Ze leveren data voor preventief onderhoud, zoals een afwijkende trilling of oplopende temperatuur.
- Een digitaal signaal geeft een toestand aan, zoals aan, uit, gedetecteerd of niet gedetecteerd.
- Een analoog signaal geeft een meetwaarde, zoals 0 tot 10 volt of 4 tot 20 milliampère.
- De sensordata moet correct, actueel en duidelijk zijn voor een betrouwbare beslissing.
De montage heeft veel invloed op de meting. Een juiste meetafstand, kalibratie en bescherming tegen stof zorgen voor een beter signaal. Vervuiling, trillingen en elektromagnetische storingen kunnen een sensor misleiden. Een PLC kan een fout signaal zien als een echte productfout of beweging.
Hoe een PLC signalen verwerkt en beslissingen neemt
Een PLC, voluit Programmable Logic Controller, leest ingangssignalen via PLC I/O-modules. De processor vergelijkt deze waarden met de ingestelde voorwaarden. De PLC-programmering bepaalt welke actie volgt. Veel installaties gebruiken ladder logic volgens de norm IEC 61131-3. Deze vorm maakt de besturingslogica goed zichtbaar voor technici.
Bij een productdetectie kan de PLC een transportband stoppen. Bij een te hoge temperatuur kan hij een alarm starten. De HMI toont meetwaarden, meldingen en statussen aan de operator. Met realtime besturing reageert de installatie binnen een vaste tijd op nieuwe signalen.
De verbinding tussen PLC, actuatoren en machines
De PLC stuurt actuatoren aan die een fysieke beweging uitvoeren. Een frequentieregelaar past het toerental van een motor aan. Een servomotor maakt een nauwkeurige beweging. Een pneumatische cilinder duwt, klemt of positioneert een onderdeel.
De verbinding tussen sensoren, PLC en actuatoren vormt één gesloten regelkring. De PLC ontvangt een signaal, voert de besturingslogica uit en stuurt de juiste uitgang aan. Zo werken transportbanden, robots en doseersystemen samen binnen één geautomatiseerde productielijn.
Van sensormeting naar een betrouwbaar geautomatiseerd proces
Een geautomatiseerde productielijn werkt met een vaste reeks stappen. Je sensor detecteert een product en stuurt de meetwaarde naar de PLC. De PLC vergelijkt die waarde met de ingestelde voorwaarden.
De besturingslogica bepaalt wat er moet gebeuren. Een actuator kan een transportband starten, een klep openen of een grijper verplaatsen. Zo ontstaat een directe koppeling tussen procesmeting, machinebesturing en actie.
De PLC controleert daarna of de verwachte reactie plaatsvindt. Start een transportband, maar detecteert een sensor geen product? Dan kan het systeem een waarschuwing geven. Bij een groter risico stopt de lijn gecontroleerd.
Deze terugkoppeling vormt de basis van closed-loop besturing. Je meet een proceswaarde opnieuw en laat de besturing bijregelen. Dit principe werkt bij temperatuurregeling, snelheidsregeling, positionering en niveauregeling.
- Een temperatuursensor controleert of een oven de juiste waarde bereikt.
- Een encoder meet de snelheid en positie van een aandrijving.
- Een niveausensor bewaakt de hoeveelheid vloeistof in een tank.
De kwaliteit van de meting heeft veel invloed op het proces. Een lange cyclustijd kan de reactie vertragen. Signaalvertraging kan zorgen voor een verkeerde timing. Een onnauwkeurige of instabiele sensor kan productverlies en machineproblemen veroorzaken.
Betrouwbare procesautomatisering begint met een duidelijke procesbeschrijving. Leg per stap vast welke voorwaarden gelden, welke actie volgt en welke reactie nodig is bij een afwijking. Zo bouw je een vaste basis voor betrouwbare productie.
Foutafhandeling hoort in elke stap thuis. Gebruik time-outs, grenswaarden en plausibiliteitscontroles. Dubbele detectie kan een kritieke meting bevestigen. Bij een ontbrekend of onbetrouwbaar signaal moet de machine naar een veilige toestand gaan.
Industriële netwerken verbinden PLC’s met remote I/O, drives, HMI’s en andere apparaten. PROFINET, EtherNet/IP, Modbus TCP en PROFIBUS maken deze gegevensuitwisseling mogelijk. De PLC ontvangt meetwaarden en stuurt opdrachten via een vast communicatiepad.
Goede diagnosegegevens helpen je om een storing snel te vinden. Een melding moet tonen welk apparaat, welk signaal of welke processtap afwijkt. Een algemene foutmelding kost meer tijd en vertraagt het herstel.
- Controleer alle I/O-signalen afzonderlijk.
- Test de machine eerst zonder product.
- Controleer handbediening, automatische werking en stopfuncties.
- Leg de definitieve instellingen en grenswaarden vast.
Na de ingebruikname blijft controle nodig. Sensoren kunnen verschuiven. Bekabeling kan slijten of beschadigen. Softwareparameters kunnen veranderen. Periodiek onderhoud houdt de machinebesturing stabiel.
Historische procesdata maakt verborgen trends zichtbaar. Je ziet bijvoorbeeld een oplopende temperatuur, langere cyclustijden of meer stops. Met die informatie kun je onderhoud plannen voordat een storing de productie stillegt. Zo ondersteunt foutdetectie een stabiele lijn en een goed beheerd proces.
Veiligheid, efficiëntie en monitoring in industriële automatisering
Machineveiligheid begint met een apart ontwerpprincipe binnen PLC-automatisering. Een standaard-PLC bestuurt het proces, maar een veiligheids-PLC verwerkt veiligheidsfuncties volgens een gevalideerde architectuur. Je gebruikt daarbij noodstoppen, hekwerken met veiligheidsschakelaars, lichtschermen, veiligheidsmatten en tweehandsbediening. Ook veilige snelheidsbewaking kan een machine gecontroleerd laten vertragen of stoppen.
Een risicobeoordeling bepaalt welke maatregelen nodig zijn. ISO 13849 helpt bij het ontwerpen van veiligheidsgerelateerde besturingssystemen. IEC 61508 biedt een bredere basis voor functionele veiligheid. Bij gevaar brengt een veiligheidsfunctie de machine naar een vooraf bepaalde veilige toestand. Aandrijvingen worden dan uitgeschakeld of een nieuwe startopdracht wordt geblokkeerd. Softwarelogica, bedrading, foutdetectie, resetprocedures, afscherming, instructies en training zijn daarbij net zo belangrijk als hardware.
Met industriële monitoring krijg je zicht op alarmen, stilstanden, cyclustijden, aantallen en machinecondities. Een HMI, SCADA-systeem of productieplatform verzamelt deze gegevens en toont ze in duidelijke dashboards. De informatie heeft pas waarde als je er actie aan koppelt. Een alarm moet bijvoorbeeld leiden tot een controle, een aanpassing of preventief onderhoud. Door trends in trillingen, temperatuur, stroomverbruik en cyclustijd te volgen, herken je afwijkingen eerder.
Analyse van cyclustijden helpt je wachttijden, materiaalverlies en onnodig energiegebruik te beperken. Voor betere energie-efficiëntie volg je onder meer motorbelasting, perslucht, piekbelasting en stand-byverbruik. Motoren en verwarmingen werken dan alleen wanneer dat nodig is. Bij gekoppelde PLC’s moet je ook cybersecurity regelen met toegangsbeheer, netwerksegmentatie, back-ups en gecontroleerde softwarewijzigingen. Zo vormen sensoren, logica, actuatoren, veiligheid, communicatie, monitoring en onderhoud samen één betrouwbaar systeem.